钣金压制加工品类繁多,不同工件的板面尺寸、拉伸深度、板材厚度、材质特性差异较大,对液压设备的施压均匀度、滑块平行度、压力可控性都有着较高要求。市面上常见的单缸液压机,压力集中在滑块中心位置,在压制大板面、宽幅钣金件时,有可能会出现受力偏斜、边角压力不足、工件成型厚薄不一致的问题,遇到异形深拉伸工件时,板材流动难以控制,起皱、拉裂、回弹超差等缺陷频发,废品率居高不下。龙门式双缸伺服液压机依靠对称布置的双油缸同步输出压力,搭配独立同步控制管理系统实时校准两侧油缸行程,保证滑块下行全程保持平行,能够很好改善这类成型缺陷,凭借稳定的施压性能,被大范围的应用于多种钣金压制成型工序当中。
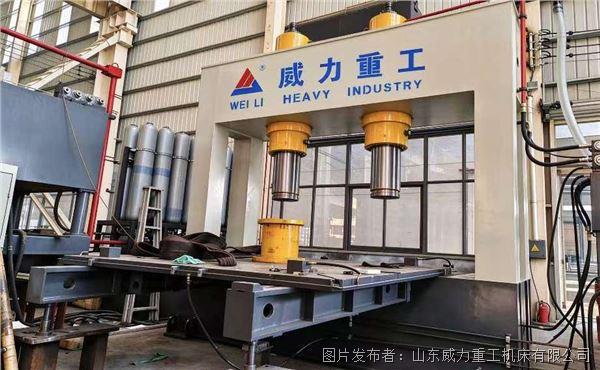
在新能源钣金领域,这款设备是很多汽配配套加工厂的主力成型设备,可完成汽车隔热铝板、电机舱防护板、电池仓护板、风电塔筒法兰连接板等工件的拉伸与压型。这类工件大多属于薄板成型件,板材本身塑性有限,铝板、薄不锈钢板在深拉伸过程中材料流动速度很难把控,很容易出现拉裂、起皱、回弹超差等缺陷。设备搭载的伺服数控系统支持压力、速度、保压时间分段调节,技术人员能够准确的通过铝板、不锈钢薄板的拉伸特性设置专属工艺曲线,精准控制压边力大小,配合液压垫实现可控压边,有效抑制板材流动过快或者进料不足的情况,保障工件成型一致性,满足新能源主机配套件严格的尺寸公差要求。这类工件普遍板面较宽,龙门开放式框架结构能够容纳大尺寸模具,加工视野开阔,操作人员可以实时观察板材成型状态,及时作出调整工艺参数,降低试模成本。
仓储物流类钣金制品也是该设备重要的加工方向,不锈钢方形托盘就是典型代表。不锈钢托盘多用于仓储周转、食品加工、冷链行业,规格繁多,不同长宽、深度的托盘需要轮换生产,很多加工厂订单款式杂、单批数量浮动大。设备数控系统支持多套工艺配方存储,更换产品时直接调取对应参数,省去反复调试压力、速度、保压时间的步骤,大幅度缩短换模调试周期。针对超大尺寸工件,还可以选配移动工作台,大件模具吊装、装卸更便利,不用借助复杂工装,降低工人的操作难度,减少换模耗时,提升车间生产流转效率。除托盘之外,水箱面板、大型金属壳体、设备防护盖板、不锈钢料盆、收纳壳体这类产品,一样能完成深拉伸成型。
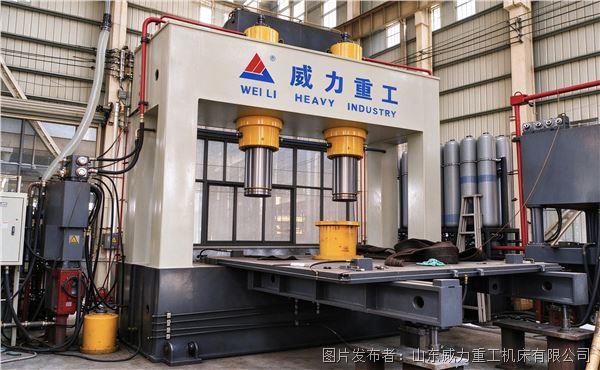
除了深拉伸这个核心工艺,龙门式双缸伺服液压机还可承担多种钣金辅助成型工序,加工灵活性很高。设备能完成钣金校平、压筋、压边、折弯预成型、翻边、局部冲切等作业,适配不锈钢板、铝合金板、冷轧钢板、镀锌板、镀铝板等多种金属板材。很多钣金件不是一次拉伸成型,需要先压筋、翻边预处理,再进行深拉伸,一台设备就可以承接多道工序,减少设备采购数量,节约车间场地。针对不一样的材质板材,伺服系统能灵活调整压力输出节奏,硬料慢速稳压,软料控制进料速度,适配多样化的加工需求。
在能耗、稳定性和安全层面,伺服结构相比传统液压机型优势突出。传统定量泵液压机全程持续供油,空载、保压阶段依然消耗大量电能,运行噪音高,油温上升快,长时间连续作业有可能会出现压力漂移,影响工件成型质量。而伺服驱动方案能够准确的通过工序需求动态调节油泵输出,快进、工进、保压、回程各个阶段按需供油,空载和保压阶段电机低速运转,能耗更低,运行噪音更小,油温控制更稳定,适合车间长时间不间断量产。设备标配过载保护、行程限位、安全光栅、急停按钮等多重安全配置,在重载作业过程中,一旦压力超出设定范围就会自动泄压停机,规避设备损坏、模具崩裂和生产安全风险。
钣金加工厂在选型的时候,不能只关注设备吨位,还要结合工件最大外观尺寸、拉伸深度、板材厚度、单次成型工艺综合判断。生产厂商能够准确的通过工件图纸做非标定制,搭配拉伸液压垫、加热工装、自动送料机构、出料托料装置等配套组件,进一步拓展加工范围,对接自动化生产线。如果工件批量大、规格固定,还可以配套自动上下料装置,减少人工参与,提升生产效率。
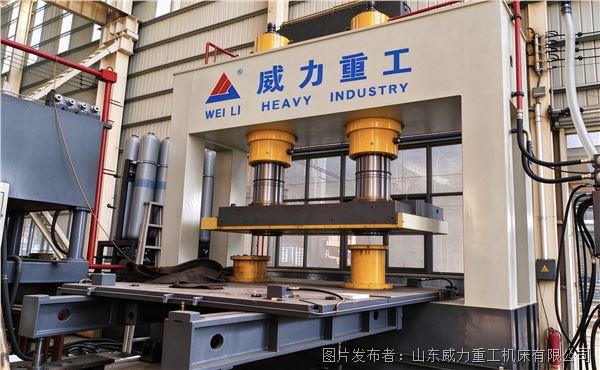
对于主打宽幅薄板、异形深拉伸钣金订单的企业来说,龙门式双缸伺服液压机依靠双缸同步稳定施压的优势,可以覆盖绝大多数钣金压制成型需求,兼顾通用性与成型精度。不管是新能源配套件、仓储钣金制品,还是各类设备壳体、盖板,都能稳定生产,是钣金深拉伸领域实用性很强的重型成型装备。

 时间:2026-11-09 15:53:37
 作者:
