来源:leyu乐鱼体育app入口 发布时间:2026-10-15 14:03:02
乐鱼体育电竞入口:
在汽车钣金件深拉伸、压型、翻边、校正的工艺流程中,很多钣金加工厂的技术人员在处理产品缺陷时,习惯把目光集中在模具加工精度、板材材质性能、压边力大小、润滑条件等工艺参数上,却常常忽略液压机机身刚性这一底层影响因素。实际上,汽车钣金件压制成型液压机的机身刚性,是决定钣金件成型精度、表面上的质量以及成品良率的基础条件。尤其是高强钢板、铝合金薄板这类难成型材料,在大尺寸钣金件压制作业中,机身受力产生的微小形变,都会直接传递至模具与板材,诱发钣金件回弹、起皱、撕裂、轮廓尺寸超差等多种质量缺陷。选用机身刚性充足的液压设备,能够有效抑制这类缺陷产生,稳定提升钣金件成品合格率,保障生产线长期稳定量产。
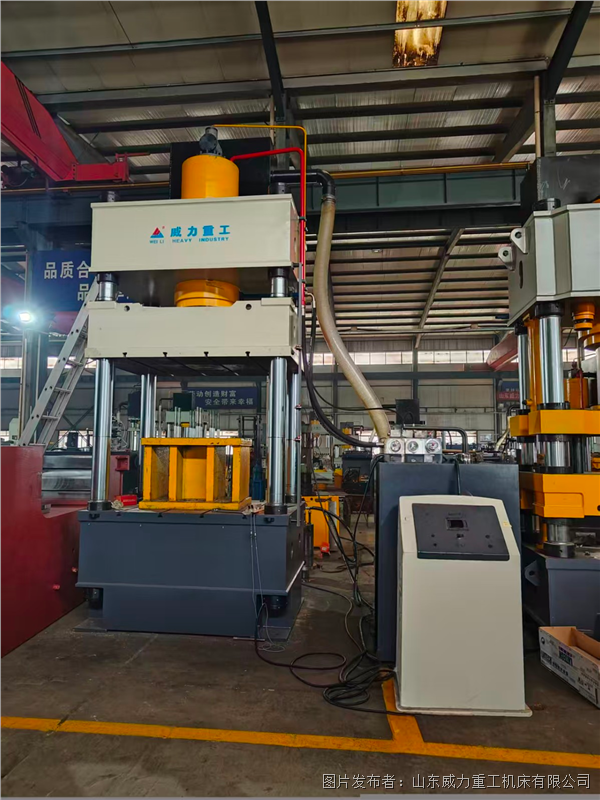
汽车钣金件压制成型液压机主流分为三梁四柱与整体框架两种机身结构,在钣金压制过程中,模具对板材施加压力的同时,板材会向液压机机身施加反向作用力。当机身刚性不足时,在瞬时成型载荷作用下,上横梁会产生弯曲形变,立柱受拉力出现拉伸变形,带动滑块运行轨迹发生倾斜偏移。上下模具之间的间隙随之出现不均匀变化,板材不一样的区域受到的压力大小不一致。在钣金深拉伸工序,金属板材依靠模具引导发生塑性流动,模具间隙失衡会直接打乱板材流动节奏:板材局部流动过快就会堆积起皱;部分区域材料被强行拉扯,应力超出材料极限便会出现撕裂开裂。对于新能源汽车电池包壳体、底盘护板这类大面积钣金件,工件平面度、轮廓尺寸要求十分严苛,机身形变带来的误差,会造成工件成型后回弹量不稳定,同批次产品尺寸波动明显。当钣金件流入整车装配环节,尺寸偏差会导致装配干涉、缝隙不均,严重时直接造成整批次工件报废,给公司能够带来原材料与工时的双重损失。
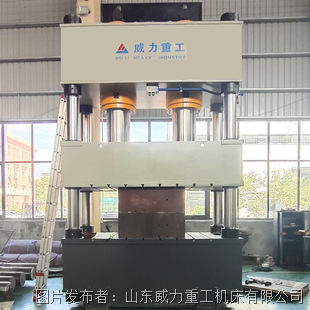
高刚性机身一般都会采用加厚钢板整体焊接成型,焊接完工后,一定要进行时效去应力处理,消除焊接过程产生的残余内应力,保证机身在长期循环载荷工况下,不会发生永久性形变。三梁四柱机型选用大直径立柱,立柱经过调质处理与硬铬电镀,提升结构强度与表面耐磨性能,保障滑块导向精度;框架式机身整体一体焊接,封闭结构带来更强的抗偏载能力,在不对称异形钣金件压制工况下,依旧维持滑块垂直平稳运行。压制作业时机身弹性变形量被控制在极小范围,上下模具间隙保持均匀稳定,板材各处受力均衡,金属流动规律可控,能够有效减小钣金件回弹幅度,降低起皱、开裂等缺陷,保障同批次钣金件尺寸一致性。除了板材成型质量,稳定的模具间隙还能减少模具单侧磨损,延长模具常规使用的寿命,降低模具维护更换成本。
机身刚性不足除了直接影响成型质量,还会衍生一系列设备故障问题。长期反复的弹性形变会持续对机身焊缝、立柱产生交变载荷,加速结构疲劳损耗,缩短整机常规使用的寿命。同时滑块、导向套会出现非正常磨损,设备导向精度衰减速度加快,使用一段时间后钣金件成型质量持续下滑。操作人员只能反复调试模具补偿机身形变带来的误差,占用大量生产工时,降低车间生产效率。而高刚性机身液压机,经常使用下精度保持性更好,模具参数调试完成后,可以长时间稳定生产,减少反复调模的工作量,降低人工调试成本。
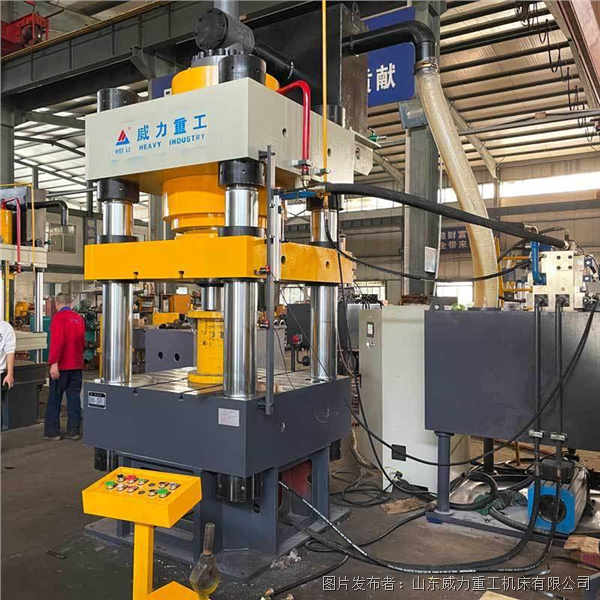
钣金加工公司在设备选型阶段,不能仅仅关注设备的公称压力,还要重点评估机身钢板厚度、结构及形式、时效处理工艺。加工高强钢、厚板材、大尺寸钣金件,优先选用高刚性框架式液压机;中小型钣金拉伸件,可选用经过完善时效处理的加厚三梁四柱机型。同时在生产使用的过程中,需要规范设备操作,杜绝长期超载压制,减少机身疲劳损伤,长期维持机身刚性。合理选择机身刚性与自身工艺相匹配的液压设备,是钣金生产线稳定量产、降低废品率、控制综合生产所带来的成本的重要前提。
上一篇:建起“黑灯工厂” 临西轴承智造升级